Werkstoffe

Der Werkstoff
entscheidet.

Schnittwerte, Werkzeug, Kühlung und Spannkonzept ergeben sich aus dem Material. Wir dokumentieren diese Parameter je Werkstoff – damit Ergebnisse reproduzierbar bleiben.

Werkstoffkompetenz

Spezialist für schwer zerspanbare Materialien.

Ob ein Bauteil wirtschaftlich fertigbar ist, entscheidet sich meist am Werkstoff. Titan und Nickelbasislegierungen erzwingen niedrige Schnittgeschwindigkeiten und verzeihen keine Fehler in der Kühlstrategie; Aluminium erlaubt hohe Vorschübe, neigt aber zum Verzug bei dünnen Wandstärken. Wir halten für jeden freigegebenen Werkstoff Schnittwerte, Werkzeugkonzept, Kühlstrategie und Spannmittel fest.

Ti

Leichtmetall

Titan

Höchste Festigkeit bei geringer Dichte, sehr korrosionsbeständig – und einer der anspruchsvollsten Werkstoffe in der Zerspanung.

Zerspanbarkeit

schwierig

Al

Leichtmetall

Aluminium

Hohe Schnittgeschwindigkeiten und Vorschübe möglich; anspruchsvoll bei dünnen Wandstärken und Verzug.

Zerspanbarkeit

gut

X5

Stahl

Edelstahl

Korrosionsbeständig und zäh. Neigt zur Kaltverfestigung, verlangt scharfe Schneiden und stabile Prozesse.

Zerspanbarkeit

mittel

Ni

Superlegierung

Nickelbasislegierung

Hitzefest und hochfest bis in hohe Temperaturbereiche. Niedrige Schnittwerte, hoher Werkzeugverschleiß.

Zerspanbarkeit

sehr schwierig

S235 / S355

Stahl

Baustahl

Der Standardwerkstoff im Stahl- und Maschinenbau: gut schweißbar, gut zerspanbar und wirtschaftlich – von S235 bis S355.

Zerspanbarkeit

gut

42CrMo4 / C45

Stahl

Vergütungsstahl

Vergütete Stähle wie C45 und 42CrMo4 verbinden hohe Festigkeit mit Zähigkeit – typisch für Wellen, Zahnräder und hochbelastete Maschinenteile.

Zerspanbarkeit

mittel

S355 – S690QL

Stahl

Feinkornbaustahl

Hochfeste Feinkornbaustähle bis S690QL ermöglichen leichte, tragfähige Konstruktionen – anspruchsvoll beim Schweißen und Zerspanen.

Zerspanbarkeit

mittel

Hintergrund

Warum Werkstoff­wissen zählt

Vier Parameter entscheiden über Standzeit, Oberfläche und Kosten. Wer sie je Werkstoff kennt, muss beim nächsten Bauteil nicht wieder von vorn anfangen.

P 01

Schnittwerte

Schnittgeschwindigkeit und Vorschub bestimmen Standzeit und Oberfläche – je Werkstoff dokumentiert statt geschätzt.

P 02

Werkzeugkonzept

Substrat, Beschichtung und Geometrie werden auf den Werkstoff abgestimmt, nicht auf den Vorrat im Regal.

P 03

Kühlstrategie

Innenkühlung, Druck und Menge entscheiden bei Titan und Nickelbasis über Prozesssicherheit.

P 04

Spannkonzept

Spannkräfte müssen halten, ohne dünnwandige Bauteile zu verformen – das wird vorab festgelegt.

Fertigung
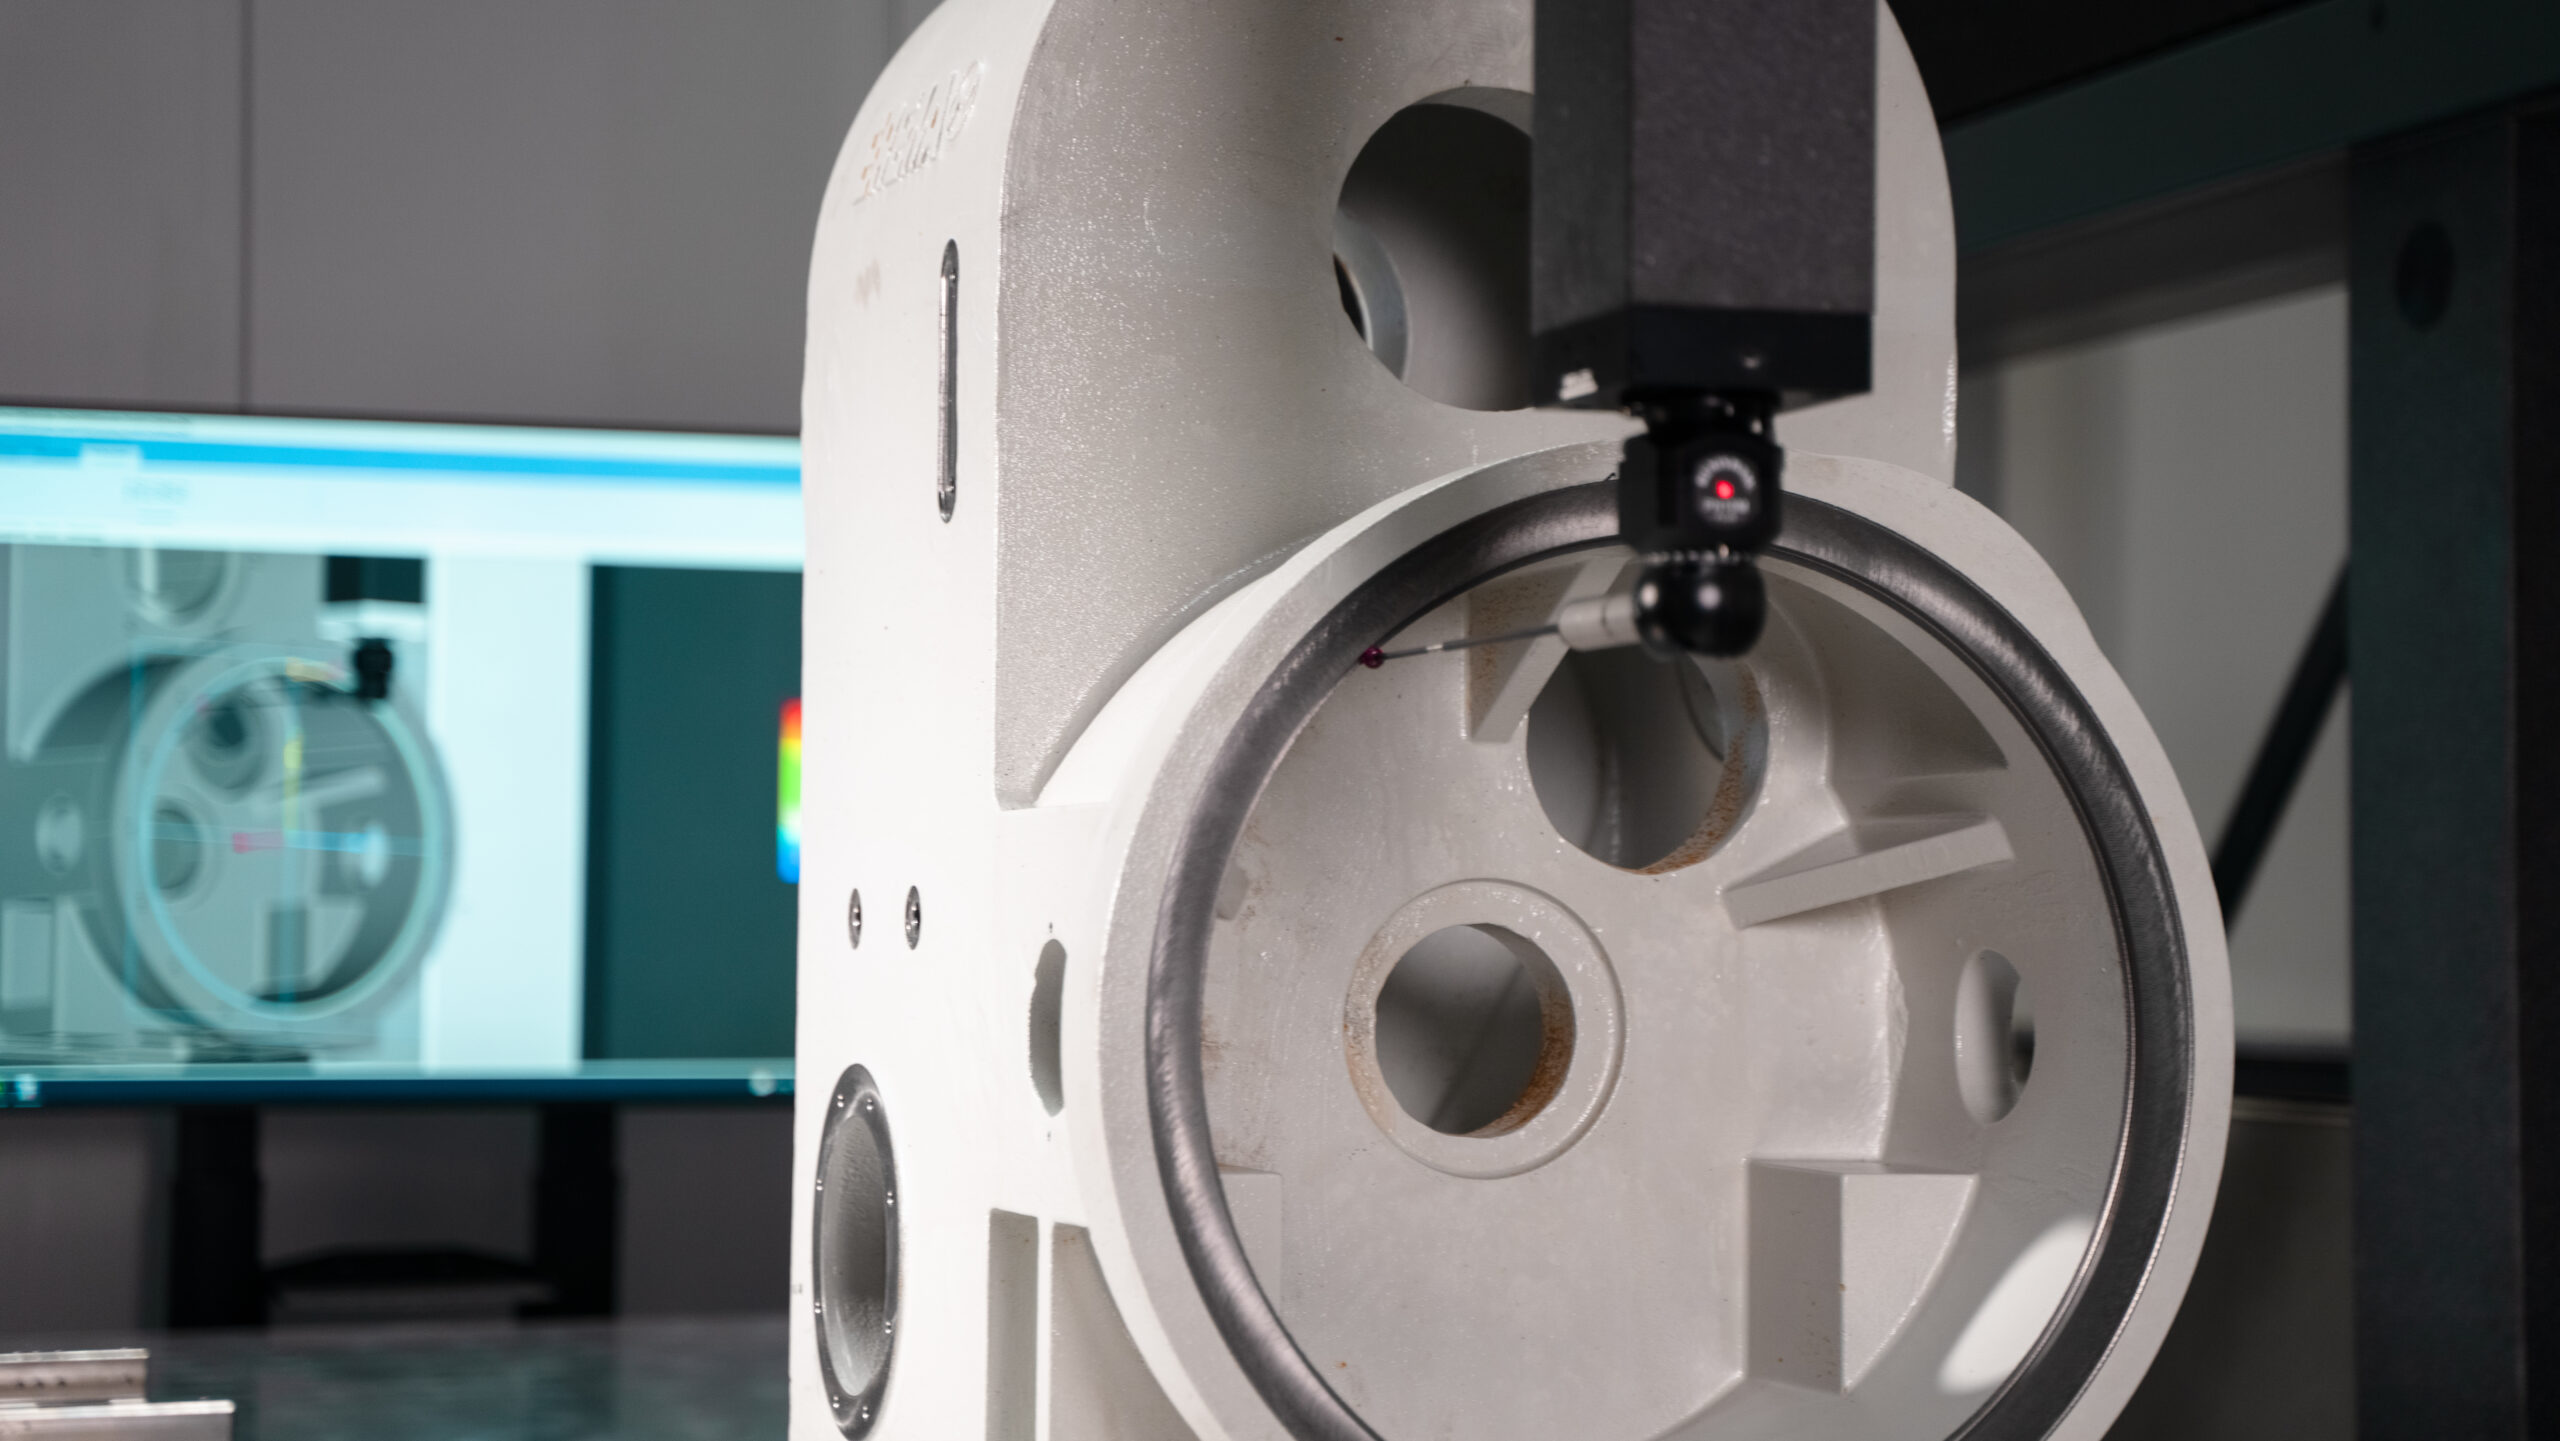
Passende Verfahren

Komplettbearbeitung

Komplettbearbeitung bei FORMA: Drehfräsen, 5-Achs-Simultan, Schweißkonstruktion und Montage – alles aus einer Hand.

CNC Fräsen

CNC Fräsen bei FORMA Maschinenbau: Frästeile bis 24 m Länge, 5-Achs-Simultanbearbeitung und 5-Achs-Fräsen für Einzelteile und Serien aus dem Münsterland.

CNC Drehen

CNC Drehen bei FORMA: Drehteile bis 2.000 mm Länge, 5-Achs-Simultanbearbeitung mit Frässpindel und 80-fach-Werkzeugwechsler.

Maschinenpark

Maschinen für jeden Werkstoff

Hohe Spindelmomente für Titan, hohe Drehzahlen für Aluminium, Innenkühlung für Nickelbasis: Der Maschinenpark deckt beide Enden des Spektrums ab.

Anfrage

Ihr Werkstoff ist nicht gelistet?

Nennen Sie uns Werkstoff und Bauteil. Wir prüfen, ob wir auf Erfahrungswerte zurückgreifen können oder einen Zerspanungsversuch ansetzen.

Ihr Ansprechpartner

Norbert Groß-Onnebrink

Geschäftsleitung
This site is registered on wpml.org as a development site. Switch to a production site key to remove this banner.