Titan und Titanlegierungen erreichen Festigkeiten von Stahl bei etwa 60 Prozent des Gewichts und sind gegen Korrosion sehr widerstandsfähig. Genau die Eigenschaften, die den Werkstoff für Luftfahrt, Medizintechnik und chemische Industrie attraktiv machen, erschweren die Zerspanung: geringe Wärmeleitfähigkeit, hohe Zähigkeit und eine starke Neigung zur Kaltverfestigung.
Ti-6Al-4V
Grade 2 / Grade 5
freigegeben
Eigenschaften
Dichte
4,4 g/cm³
rund 60 % von Stahl
Zugfestigkeit
900 MPa
Ti-6Al-4V, typischer Wert
Wärmeleitfähigkeit
niedrig
Wärme bleibt in der Schneide
Korrosion
sehr hoch
Beständigkeit gegen Medien
Zerspanbarkeit
schwierig
niedrige Schnittgeschwindigkeit
Zerspanung
Herausforderung und Antwort
Herausforderung
Wärmestau in der Schneide
Die geringe Wärmeleitfähigkeit führt Prozesswärme kaum über den Span ab – die Schneide erhitzt sich stark.
Unsere Antwort
Innenkühlung unter Druck
Kühlmittel wird direkt an die Schneide geführt; Schnittgeschwindigkeit wird bewusst niedrig gehalten.
Herausforderung
Kaltverfestigung
Zu geringe Zahnvorschübe verfestigen die Oberfläche und verschleißen die Folgeschneide vorzeitig.
Unsere Antwort
Definierter Vorschub pro Zahn
Wir fahren mit stabilem Zahnvorschub statt vorsichtig – das schützt Werkzeug und Oberfläche.
Herausforderung
Verzug dünner Wände
Spannkräfte und Eigenspannungen verformen dünnwandige Strukturbauteile beim Ausspannen.
Unsere Antwort
Spannkonzept + Zwischenmessung
Aufspannung wird vorab festgelegt, kritische Maße werden in der Maschine gemessen.
Herausforderung
Werkzeugkosten
Hoher Verschleiß macht Werkzeugkosten zum relevanten Kalkulationsfaktor.
Unsere Antwort
Standzeitüberwachung
Werkzeuge werden nach dokumentierter Standzeit getauscht – planbar statt reaktiv.
Zerspanung
So zerspanen wir diesen Werkstoff
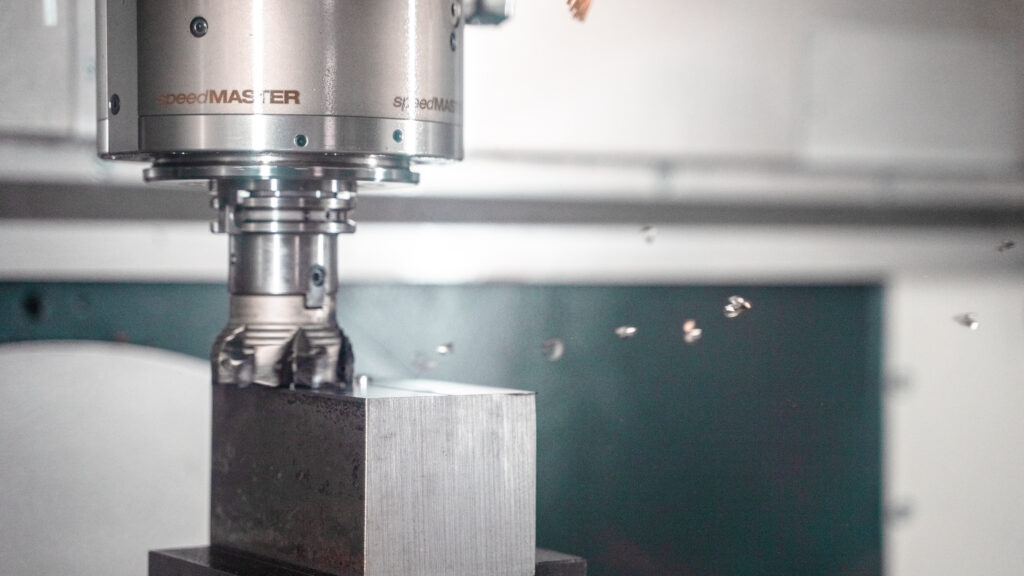
Wir fahren Titan mit niedriger Schnittgeschwindigkeit, hohem Vorschub pro Zahn und durchgehender Innenkühlung. Werkzeuge werden nach Standzeit getauscht, nicht nach Verschleißbild – das hält Oberflächen und Maßhaltigkeit stabil.
Qualität ist bei uns nicht nur ein Wort, sondern messbare Realität. Durch modernste Prüfmittel wie Laserinterferometer und 3D-Messtechnik stellen wir sicher, dass jedes Bauteil exakt den Spezifikationen entspricht.
Luft- und Raumfahrt
Strukturbauteile, Gehäuse
Rüstung / Defense
Hochbelastete Komponenten
Sondermaschinenbau
Sonderanwendungen
Häufige Fragen
FAQ Titan
Welche Titanlegierungen bearbeiten Sie?
Schwerpunkt ist Ti-6Al-4V (Grade 5); Grade 2 in Reintitanqualität ist ebenfalls freigegeben. Andere Legierungen prüfen wir im Einzelfall.
Warum ist Titan teurer in der Bearbeitung?
Niedrigere Schnittgeschwindigkeiten bedeuten längere Hauptzeiten, dazu kommen höhere Werkzeugkosten durch stärkeren Verschleiß.
Welche Toleranzen sind realistisch?
Bei stabilen Geometrien erreichen wir Toleranzen im Bereich weniger Hundertstel. Bei dünnwandigen Bauteilen legen wir Toleranzen gemeinsam mit Ihnen fest.
Liefern Sie Werkstoffzeugnisse?
Ja. Auf Anforderung liefern wir Werkstoffzeugnisse sowie Prüfprotokolle mit Chargenzuordnung.
Anfrage
Bauteil aus diesem Werkstoff anfragen
Nennen Sie Legierung, Wandstärken und Toleranzen. Wir schätzen Bearbeitungszeit und Werkzeugkosten realistisch ein.